南宁模具厂怎么选?从产品打样开模到批量注塑的一站式加工指南
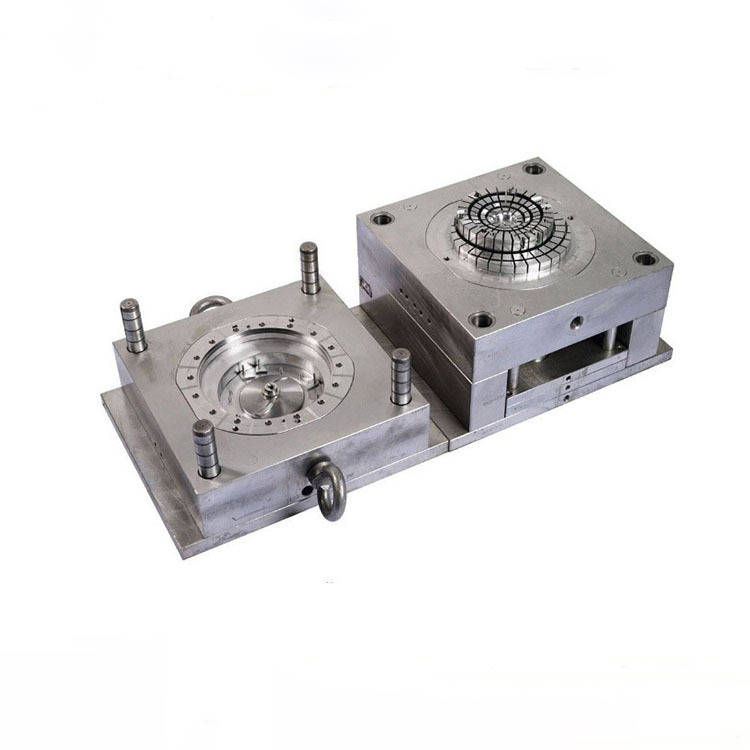
在南宁做产品,绕不开模具。无论是食品包装盒、家电外壳、汽车零部件,还是医疗器械的结构件、五金紧固件,产品能不能顺利落地、成本能不能压下来、上市时间能不能抢在前面,很大程度上取决于你找的那家南宁模具厂是否靠谱。派尔模具扎根制造业配套领域,长期服务青秀区及周边区域的客户,本文就从实际加工角度,把模具开模这件事讲清楚。
一、南宁模具厂主要做哪些类型的模具?
很多人一开口就说"我要开个模具",但模具的种类差别很大,工艺路线、材料选择、加工设备完全不同。按成型方式划分,本地工厂接触最多的主要有以下几类:

- 注塑模具(塑胶模具):用于热塑性塑料成型,比如ABS、PP、PC、PA、POM、亚克力等。常见产品有电器外壳、日用品、包装容器、玩具、汽车内饰件、医疗器械外壳。
- 五金冲压模具:用于金属板材的冲裁、折弯、拉伸、成形。常见于五金件、弹片、支架、机箱机柜、家电结构件、汽车钣金件。
- 压铸模具:用于铝合金、锌合金的压铸成型,适合强度要求较高的结构件。
- 吹塑、吸塑、滚塑模具:多用于中空制品,如塑料瓶、水箱、外壳罩体。
- 橡胶模具:用于硅胶、丁腈橡胶等密封件、脚垫、减震件。
不同模具对应的钢材、热处理方式、加工精度和试模要求都不一样。一家工厂如果什么都说"能做",反而要留个心眼,问清楚它的主力方向是什么。
二、从图纸到量产:模具开模的完整流程
规范的模具厂会有一套清晰的节点管理,客户能随时知道进度。以派尔模具的常规流程为例,大致分为六个阶段:
1. 需求沟通与产品评估
客户提供3D图纸(STEP、IGES、STL等格式)或实物样件,工程师先做可制造性分析(DFM),判断是否存在壁厚不均、脱模斜度不足、倒扣难处理、缩水变形等问题。这一步做扎实,后面能省下大量改模费用。
2. 模具报价与方案确认
模具报价不是拍脑袋定的数字,通常由型腔数量、钢材牌号、加工精度、表面处理要求、是否需要热流道、是否要滑块斜顶、试模次数等因素共同决定。建议让工厂给出明细化报价,而不是一个笼统总价。
3. 塑胶模具设计与结构评审
包括分型面设计、浇注系统、冷却水路、顶出机构、排气设计等。水路排布是否均匀,直接决定成型周期和产品变形量;浇口位置选得不好,后期表面会出现明显流痕。
4. CNC加工中心与配套加工
模架开粗、型腔精加工、电极制作、火花机放电、线切割、深孔加工、磨床与铣床配合,每一道工序的精度都会累积到最终产品上。配备三轴、五轴CNC加工中心的工厂,在处理复杂曲面和深腔结构时优势明显。
5. 组装与试模打样
模具装配完成后上机试模,检查填充是否饱满、有无飞边、尺寸是否在公差范围内。产品打样开模阶段往往需要经过几轮修模,直到样品通过客户的装配测试和外观确认。
6. 小批量试产与量产交付
样品确认后进入小批量试产,验证模具在连续生产中的稳定性与寿命,然后转入正式量产。
三、注塑模具定制中,哪些细节最容易被忽略?
做过产品的人都知道,模具交付只是开始,真正影响成本的是后续的注塑生产。以下几个细节建议在开模前就谈清楚:
- 收缩率补偿:不同塑料的收缩率差异明显,PP约为1.5%–2.0%,ABS约为0.4%–0.7%,PC约为0.5%–0.7%。加玻纤的材料收缩率还会呈现各向异性,放缩水时必须区分方向。
- 脱模斜度:一般建议1°–2°,晒纹面或深腔结构要适当加大,否则容易出现拉伤、顶白。
- 冷却水路:水路距离型腔表面通常在12–18毫米,过远冷却慢,过近影响模具强度。
- 模穴数量:订单量小选1模1腔,量大选1模2腔、4腔甚至更多,但要综合模具尺寸、注塑机吨位来判断是否划算。
- 钢材选择:普通P20适合中小批量;大批量或高磨损材料可考虑718、NAK80、S136、H13等。
四、食品、医疗、家电行业对模具的特殊要求
模具属于典型的基础工艺装备,下游几乎覆盖所有制造业门类。不同行业对模具有着不同的侧重点:
- 食品饮料与包装行业:涉及矿泉水瓶、食用油桶、调味品容器、乳制品杯盒、啤酒周转箱等。这类模具要关注材料是否符合食品接触要求、脱模是否顺畅、瓶口螺纹精度是否稳定。
- 家电与消费电子:空调外壳、洗衣机面板、小家电结构件,对表面光洁度、熔接痕控制、装配尺寸一致性要求高。
- 医疗器械:注射器、采血器、培养皿等产品对模具精度和洁净度要求严格,型腔表面粗糙度、无菌脱模都很关键。
- 汽车与新能源汽车:内外饰件、电池模组支架、连接器、动力总成零部件,模具需要适应大批量、长寿命的生产节奏。
- 五金与建材:紧固件、弹簧、门窗配件、管件等,多采用冲压模具或压铸模具,关注冲次寿命和毛刺控制。
- 纺织服装辅料:纽扣、拉链头、衣架等小型塑件,通常采用多腔高速模具,追求成型周期最短化。
五、模具维修与保养:决定寿命的关键一环
模具不是一次投入就一劳永逸。正常使用中,型腔磨损、顶针断裂、水路结垢、导柱磨损、弹簧疲劳都是常见问题。南宁模具厂的维修服务通常包括:
- 抛光修复与镜面处理,消除产品表面缺陷
- 焊接修补崩角、拉伤部位,重新精加工
- 更换顶针、弹簧、导柱、导套、热流道配件
- 水路清洗与除垢,恢复冷却效率
- 尺寸检测与配模修正,恢复产品公差
建议客户建立模具台账,记录每次生产模次和保养时间。一般塑胶模具每5万–10万模次应做一次常规保养,高精度模具周期更短。
六、青秀区模具加工:本地化服务的实际价值
派尔模具位于青秀区,服务范围覆盖南宁各区及周边城市。选择本地模具厂的好处不只是交通方便,更实际的意义在于:
- 试模、改模、送样可以随时到场沟通,图纸之外的问题当面说清更快
- 模具出了问题能快速上门或带回维修,减少停机损失
- 小批量订单、急单可以灵活排产,不必等长途物流
- 后期模具存放在厂内,随用随产,省去仓储与运输成本
此外,南宁面向东盟的区位优势,也让不少做出口生意的客户选择在本地完成开模打样,再就近安排生产与出货。
七、模具报价怎么看才不吃亏
客户最常问的就是"开一套模具要多少钱"。模具报价没有统一标准,但可以按下面的思路来判断合理性:
- 看型腔数与模具尺寸:腔数越多、模具越大,钢材和加工工时越高。
- 看精度与表面要求:镜面、蚀纹、高公差配合会显著增加抛光与检测成本。
- 看结构复杂度:有滑块、斜顶、二次顶出、热流道的模具,设计和加工难度大幅上升。
- 看钢材与标准件品牌:进口钢材、品牌热流道、优质模架会拉高成本,但寿命和稳定性也更好。
- 看服务包含范围:是否含打样、试模、运费、保修期、免费改模次数,这些都要写进合同。
一味压低价格往往意味着钢材降级、加工粗糙、试模敷衍,最后算上改模和停机成本,反而更贵。建议把重点放在"综合成本"上,而不是单纯的报价数字。
八、常见问题解答
问:没有图纸,只有一个样品,能开模吗?
可以。工厂可以通过三维扫描逆向建模,再根据量产要求优化结构后开模。
问:开一套模具大概要多久?
结构简单的塑胶模具通常15–25天,中等复杂度25–40天,带多滑块或高精度要求的项目可能更长,具体以方案评审后的排期为准。
问:模具开好后能在别的地方注塑吗?
可以,但需要确认注塑机吨位、哥林柱间距、定位圈尺寸、顶出方式是否匹配,避免模具运过去却上不了机。
问:产品打样开模和批量生产能一起做吗?
能。正规的南宁模具厂一般提供从产品打样开模、试模验证到批量注塑、冲压生产的一站式服务,客户不必在多家供应商之间来回协调。
结语
选南宁模具厂,本质上是在选一个能陪你走完产品全生命周期的合作伙伴。从塑胶模具设计、CNC加工中心精密制造,到注塑模具定制、五金冲压模具开发,再到后期的模具维修与批量供货,每一个环节都需要专业能力和责任心支撑。派尔模具立足青秀区模具加工服务,愿意用透明的报价、规范的开模流程和及时的售后响应,帮客户把产品稳稳地做出来。如果你手上有图纸或样品,不妨先做一次免费的工艺评估,把问题在开模之前解决掉。