南宁模具厂挑选指南:从开模设计到批量生产的全流程解析

在制造业的产业链条里,模具常被称为"工业之母"。一件塑料外壳、一个冲压五金件、一套包装容器,能不能顺利量产、成本能不能压下来,往往在开模那一刻就已经决定了大半。近年来,随着广西在食品饮料、木材家具、铝加工、汽车零部件、电子电器、医药包装等领域的产能不断集聚,南宁本地的模具需求也在持续增长。青秀区模具加工、注塑模具定制、五金冲压模具、产品打样开模等业务,已经不再是简单的"代工",而是深度参与客户产品开发的技术服务。这篇文章就从实际生产角度出发,把南宁模具厂的选型逻辑、开模流程、报价构成和品质判断标准讲清楚。
一、南宁模具厂的产业土壤:需求从哪里来
要理解一家模具厂的能力边界,先要看它服务的是什么产业。南宁及周边地区的制造业结构,决定了本地模具订单的几个主要方向:
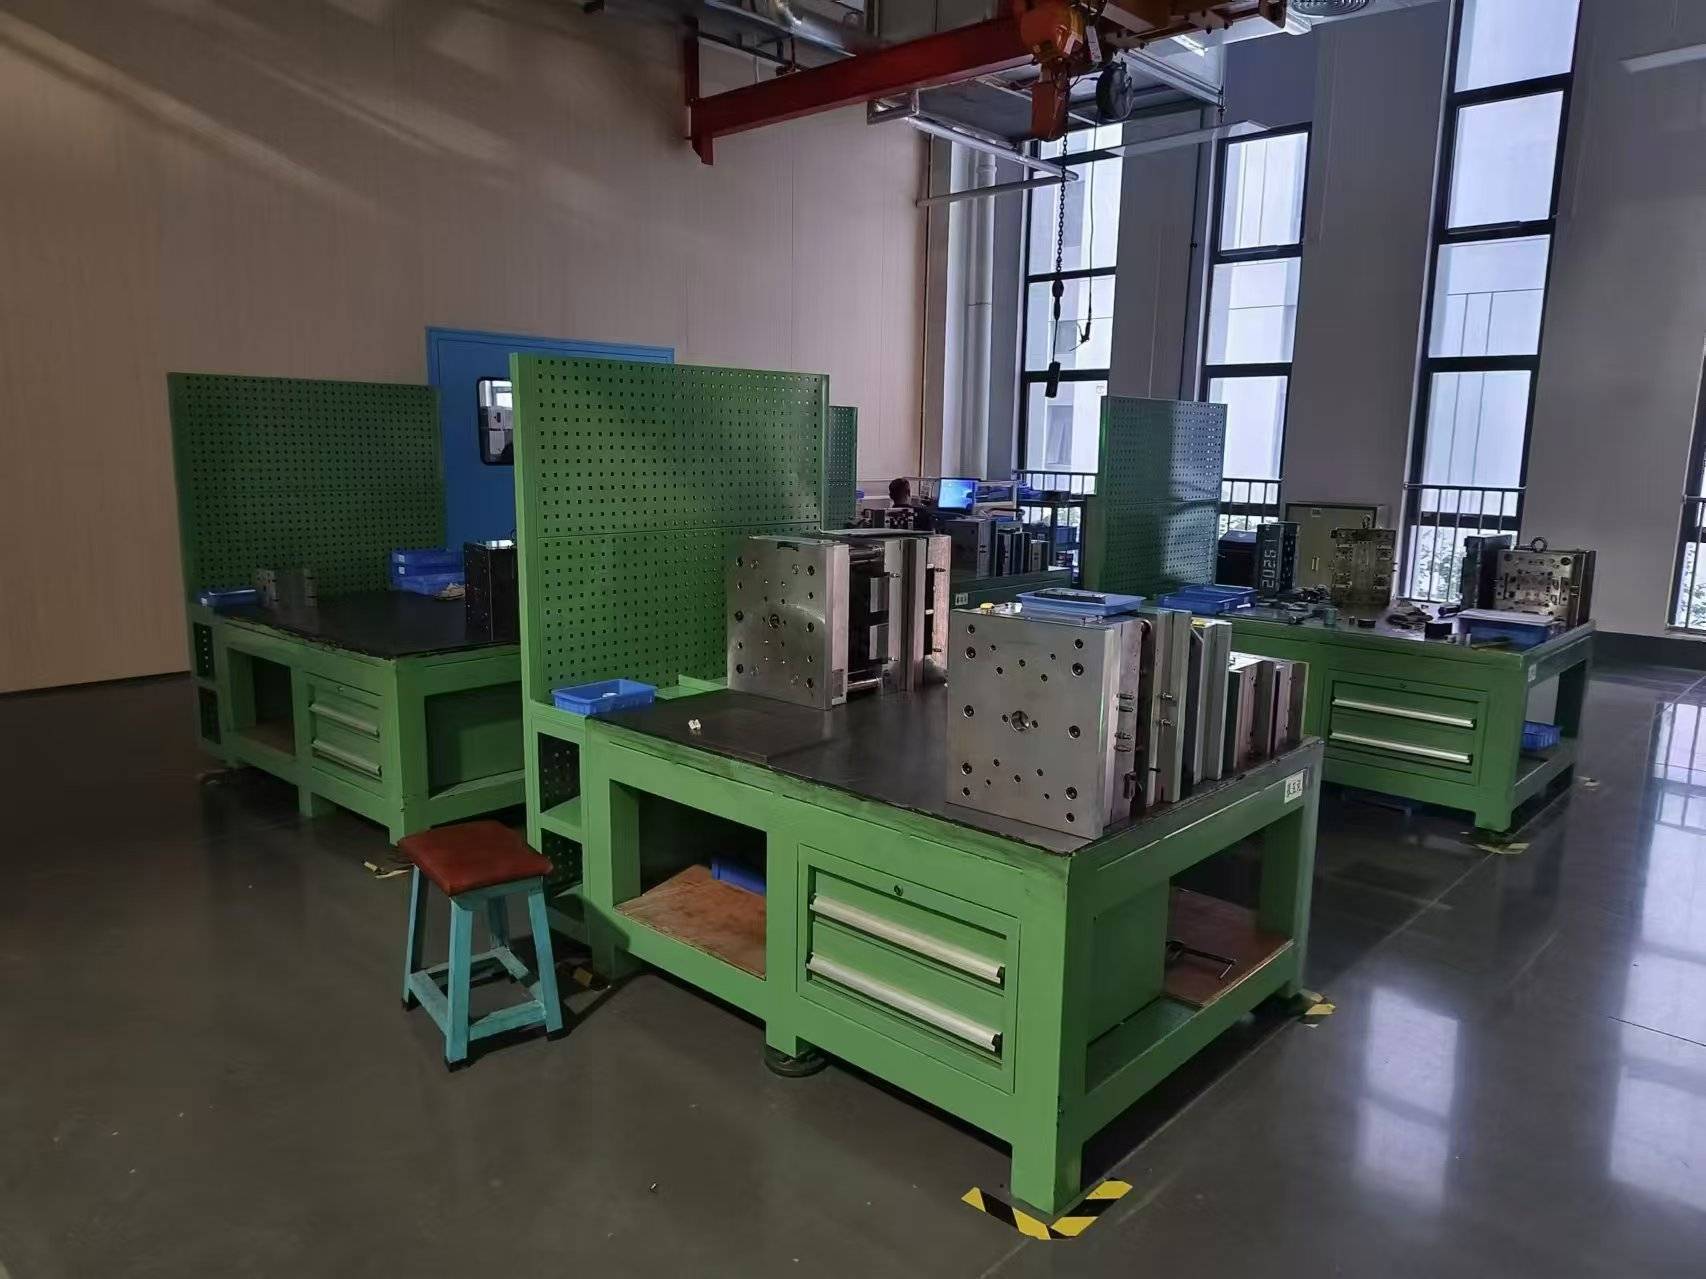
- 食品与饮料包装:瓶盖、瓶坯、餐盒、周转筐、密封罐、pet瓶胚模具,对模具的冷却效率和卫生等级要求较高。
- 制糖与农产品加工:输送带配件、糖机易损件、塑料配件,多为中小批量、结构耐用型模具。
- 木材加工与人造板、家具家居:板材封边条、连接件、五金卡扣、塑料脚垫等。
- 铝型材与建材五金:铝型材挤压配套件、门窗配件、装饰件冲压模具。
- 汽车与摩托车零部件:内外饰件、卡扣、线束固定件、金属支架冲压件。
- 电子通信与家用电器:外壳、结构件、连接器、散热件,精度和外观要求普遍偏高。
- 医疗器械与卫生材料:一次性耗材、检测夹具、无菌包装件,对模具钢材和表面处理有额外要求。
这些行业的共同点是:产品迭代快、订单批量差异大、对交期敏感。因此,本地化的模具厂在沟通效率、打样速度和后期修模响应上具备天然优势——客户上午在青秀区或高新区提出改模意见,下午就能到车间对着模具实物讨论,这种效率是跨省开模很难比的。
二、南宁模具厂能做的模具类型
模具门类很多,不同结构对应完全不同的加工设备与工艺路线。选择供应商前,先确认对方擅长哪一类:
- 注塑模具(塑胶模具):应用最广,涵盖家电外壳、日用品、汽配结构件、包装容器等。结构上又分两板模、三板模、热流道模、双色模、叠层模。
- 五金冲压模具:包括单工序模、复合模、连续模(级进模)、拉伸模、折弯成型模,常见于支架、弹片、端子、外壳件。
- 压铸模具:用于铝合金、锌合金压铸件,如灯具外壳、通信腔体、电机端盖。
- 吹塑与吸塑模具:中空容器、托盘、内衬包装。
- 工装夹具与检具:配合自动化产线的定位治具、气密检测治具。
如果一家工厂既做注塑模具又做冲压模具,通常意味着它同时具备CNC加工中心、电火花、线切割、磨床、铣床等通用设备,工艺配套能力更完整,适合需要塑胶件加金属件成套交付的项目。
三、模具开模的完整流程,每一步都不能省
一套模具从图纸到量产,大致要经过以下环节。了解这些,客户在跟厂沟通时就能判断对方是否专业。
1. 需求沟通与DFM可制造性分析
客户提供3D图或样品后,模具工程师会先做DFM分析,指出壁厚是否均匀、脱模斜度是否足够、是否存在倒扣、进胶位置是否合理、是否需要滑块或斜顶。这一步做扎实,后期改模次数能减少一半以上。
2. 结构设计与模流分析
确定分型面、浇注系统、冷却系统、顶出系统、排气系统,输出3D模具图与2D加工图。对于外观件和薄壁件,通常会做模流分析,预判填充、熔接痕、气穴和变形风险。
3. 钢材与标准件采购
根据产品批量、塑料种类和外观要求选材。模架、顶针、弹簧、热流道、行位等标准件,品牌选择直接影响模具寿命和稳定性。
4. CNC加工中心粗精加工
模仁、镶件、滑块、型腔型芯的加工主要依靠CNC加工中心完成,配合高速机做精加工。深腔、窄槽、清角位置则交给电火花和线切割处理。
5. 热处理与表面处理
淬火、氮化、镀铬、抛光、咬花(晒纹)等工序,决定模具的耐磨性、耐腐蚀性和产品外观质感。
6. 装配配模与试模
钳工装配后上机试模,通常先做T0试模验证结构,再经T1、T2逐步调整尺寸、外观和成型参数,直到样件全尺寸合格。
7. 送样确认与量产移交
客户确认样品后,固化成型工艺参数,交付模具及备件、水路图、模具履历卡,进入批量生产阶段。
四、模具报价为什么差这么多?
很多客户询价时会发现,同样一套产品,不同厂报出的价格相差悬殊。模具报价本质上是成本结构的体现,主要由以下几项决定:
- 产品尺寸与投影面积:决定模架规格和钢材用量,是基础成本。
- 型腔数量(穴数):一出二和一出八,加工工时和钢材成本成倍增加,但单件成本会下降。
- 结构复杂度:是否需要滑块、斜顶、二次顶出、螺纹脱模、热流道,直接拉高设计与加工难度。
- 钢材与标准件等级:国产P20与进口S136、ASSAB 718、NAK80,价格差距明显。
- 精度与外观要求:普通结构件公差±0.1mm与精密件±0.01mm,加工方式和检测成本完全不同。
- 表面处理与试模次数:高光、蚀纹、镜面抛光都需额外工时;试模次数越多,成本越高。
- 交期:加急订单需要插单排产,通常会有额外费用。
建议客户在对比模具报价时,要求厂家提供分项明细:钢材规格、模架品牌、热流道品牌、穴数、预计模具寿命(模次)、试模次数、质保期限。只有在同一标准下比较,价格才有意义。单纯追求低价,往往换来的是薄钢材、少冷却水路、粗糙的配模精度,最后在量产阶段以更高的修模和停机成本还回去。
五、塑胶模具设计与选材的关键点
塑胶模具设计是决定成败的核心环节,几个细节值得重点关注:
- 收缩率匹配:ABS约0.4%–0.7%,PP约1.0%–2.5%,PE约1.5%–3.0%,PA66可达1.5%以上且吸湿后尺寸会变化。设计时要按实际牌号调整,不能套用通用值。
- 壁厚与脱模斜度:壁厚不均会造成缩水、变形;脱模斜度不足会导致拉伤、顶白。
- 浇口位置:影响填充平衡、熔接痕位置和外观。外观件通常把浇口藏在非外观面。
- 冷却系统:水路排布是否均匀,直接决定成型周期。周期每缩短一秒,长期量产的成本节省都非常可观。异形深腔件可考虑铍铜镶件或3D打印随形水路。
- 排气设计:排气不良会造成烧焦、缺胶、熔接痕强度不足。
- 钢材选择:大批量透明件常用S136、NAK80;高耐磨结构件选718H、H13;普通日用品用P20即可,性价比更高。
六、CNC加工中心与精密检测能力
模具精度最终要靠设备来落地。一家成熟的南宁模具厂,车间通常配备:
- 三轴、四轴CNC加工中心,部分厂配五轴或高速加工中心,用于复杂曲面和深腔精加工;
- 慢走丝、中走丝线切割,处理精密镶件和异形孔;
- 镜面火花机,用于窄槽、清角和蚀纹前的精细加工;
- 平面磨床、内外圆磨、大水磨,保证模板与镶件的平面度和配合精度;
- 三次元测量仪(CMM)、二次元投影仪、硬度计、粗糙度仪,用于首件检测和过程管控。
设备只是基础,更重要的是有没有一套稳定的精度管控流程:加工前有没有基准统一、加工中有没有自检记录、出货前有没有全尺寸报告。客户在考察时可以主动索要近期的检测报告模板和模具履历卡样本,这比听介绍更能说明问题。
七、产品打样开模:从手板到小批量
不是所有项目一上来就要开正式钢模。产品还在验证阶段时,通常有几种更经济的路径:
- CNC手板:直接用板材加工出真实材质样件,验证装配和结构,强度接近量产件。
- 3D打印:速度快、成本低,适合外观评审和人体工学验证,但材料性能与量产件差异较大。
- 硅胶复模:小批量(几十件)试产,可模拟软胶、透明件效果。
- 简易模/软模:用铝模或低硬度钢材开模,适合几百到几千件的小批量试销,成本远低于正式钢模。
- 正式钢模:产品定型、订单稳定后投入使用,寿命可达数十万至百万模次。
理性的做法是分阶段投入:先用打样验证设计,确认市场和结构没问题,再决定穴数和模具等级。这样可以避免产品改版导致模具报废的损失。像派尔模具这类提供从产品打样开模到量产交付一站式服务的厂家,通常会在前期帮客户做这层评估,而不是一味劝客户开高价模具。
八、模具维修与保养:被低估的成本项
模具是消耗品,不是一次性资产。使用过程中的磨损、拉伤、水路堵塞、顶针断裂都很常见,关键在于能不能快速响应。规范的模具维修与保养通常包括:
- 按模次定期保养,一般建议每5万至10万模次做一次系统检查;
- 易损件更换:顶针、弹簧、导柱导套、浇口套、行位耐磨板;
- 型腔抛光、去毛刺、补焊修复;
- 冷却水路清洗除垢,恢复冷却效率;
- 氮化或镀层处理,延长关键部位寿命;
- 建立模具履历,记录每次维修内容和更换件,便于追溯。
对量产客户而言,模具维修的响应速度往往比维修价格更重要。本地模具厂的优势正在于此:出问题当天能到厂,连夜抢修,第二天恢复生产,减少的停机损失远超过维修费本身。
九、如何判断一家南宁模具厂是否靠谱
把选择标准列成清单,实地考察时逐条对照,会高效很多:
- 看设备清单与开机状态:设备是否在运转、是否有保养记录,比设备数量更有说服力。
- 看设计能力:是否有专职模具设计工程师,能否提供DFM报告和模流分析。
- 看加工精度:询问常规公差能力和检测手段,是否有三次元。
- 看试模能力:自有试模注塑机或稳定的合作试模资源,能大幅缩短验证周期。
- 看案例:是否有与自身产品相近的行业案例,尤其是结构复杂或外观要求高的项目。
- 看报价透明度:能否给出分项明细,而不是一个笼统总价。
- 看售后条款:质保期多长、保用模次多少、改模如何计费、交期延误如何处理。
- 看沟通效率:技术问题能否直接对话工程师,而不是层层转述。
十、常见问题解答
开一套注塑模具大概要多久?
结构简单的日用品模具通常15–25天,中等复杂度带滑块、热流道的模具约25–40天,精密多穴或双色模可能需要45天以上。具体要看设计确认速度和试模排期。
模具寿命一般是多少模次?
P20钢材模具通常在20万–30万模次,718H约30万–50万模次,淬火后的S136、H13可达到50万–100万模次以上。实际寿命还取决于塑料是否含玻纤、成型温度、保养是否到位。
模具报价里应该包含哪些内容?
一般包含设计费、钢材与标准件费、加工费、装配调试费、试模费、税运。客户应确认是否含首次试模样件、是否含备件、质保期多长。若有额外要求,如热流道品牌指定、外观蚀纹、提供全尺寸报告,需提前写进合同。
外地客户能合作南宁本地的模具厂吗?
完全可以。现在模具图档、试模样件、检测报告都可以线上确认,部分厂家支持视频看试模。只是需要预留物流和寄样时间,建议在交期安排上多留几天余量。
结语
选择南宁模具厂,本质上是在选择一段长期的生产伙伴关系。模具不是买回来就结束的商品,它要在未来几年里持续参与客户的量产。因此,比起单纯的模具报价高低,更值得关注的是设计能力、加工精度、试模效率和售后响应这四项底层能力。把DFM分析做在前面,把穴数和钢材等级选在合理的区间,把保养计划落到日常,一套模具带来的价值远不止"能做出产品"这么简单。无论是青秀区模具加工的短交期需求,还是塑胶模具设计、五金冲压模具、CNC加工中心的成套配套,找到愿意在前期把问题讲透的厂家,后面的路会顺很多。